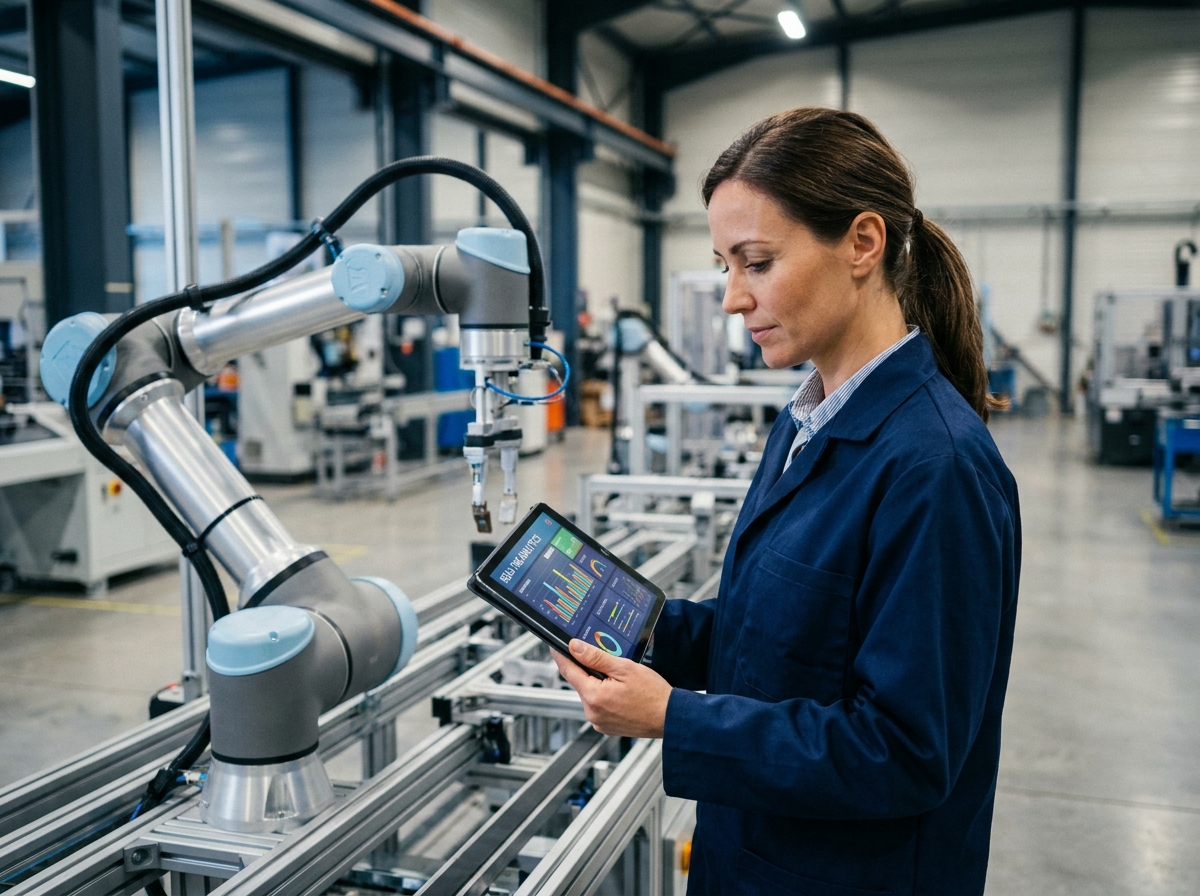
Un chariot autonome qui livre des pièces d’un poste à l’autre, un bras articulé qui visse des composants à cadence régulière, un cobot qui assiste un opérateur sur une ligne de conditionnement : la robotique s’installe dans des entreprises de toutes tailles, bien au-delà des grands groupes automobiles. Intégrer l’innovation technologique en entreprise via la robotique suppose de comprendre ce que ces machines changent concrètement dans l’organisation du travail, et surtout ce qu’elles exigent avant d’être branchées.
Réglementation européenne sur les robots et obligations à anticiper
Avant même de choisir un robot, une entreprise doit se poser la question du cadre légal. En Europe, les règles évoluent vite, et ignorer ce point expose à des surcoûts ou à des blocages lors de la mise en service.
A lire en complément : Ou créer sa micro entreprise quand on est étudiant ou en reconversion ?
Le Digital Omnibus on AI, adopté en 2026, prévoit de faire basculer les obligations applicables aux systèmes d’IA à haut risque intégrés dans des machines au 2 août 2028. Concrètement, un robot doté d’un module d’intelligence artificielle pour la prise de décision autonome devra passer par le cadre réglementaire des machines, et non par une double procédure distincte.
Pourquoi ce point compte-t-il pour une PME qui envisage d’acquérir un robot collaboratif ? Parce que le fabricant devra fournir une documentation de conformité plus complète, et l’intégrateur devra vérifier que l’installation respecte ces nouvelles exigences. Choisir dès maintenant un équipement conçu selon les normes de sécurité ISO en vigueur réduit le risque de devoir recertifier le matériel dans deux ans.
A lire également : Pourquoi le marché de l'optique attire autant les entrepreneurs en 2026
Pour les postes d’assemblage ou de contrôle qualité, un bras robot 6 axes programmable offre la polyvalence nécessaire pour s’adapter à des tâches variées tout en restant conforme aux standards de sécurité européens.
Cobots en production : ce que les chiffres révèlent sur l’adoption réelle
Les contenus sur la robotique présentent souvent l’automatisation comme une vague mondiale uniforme. La réalité géographique est plus contrastée.
Selon l’International Federation of Robotics, plus de 500 000 robots industriels ont été installés chaque année pendant quatre années consécutives. L’Asie concentre 74 % des nouvelles installations, contre 16 % pour l’Europe et 9 % pour les Amériques. L’Europe progresse, mais reste loin derrière en volume.
Ce déséquilibre a une conséquence directe pour les entreprises françaises. La majorité des retours d’expérience, des données de fiabilité et des écosystèmes de maintenance proviennent d’Asie. Une entreprise européenne qui installe un cobot doit vérifier la disponibilité locale des pièces détachées, la réactivité du support technique, et la compatibilité logicielle avec ses propres systèmes de production.
Les cobots ne remplacent pas les robots industriels classiques
Un cobot (robot collaboratif) travaille à côté d’un opérateur, sans cage de protection. Sa charge utile et sa vitesse restent limitées par rapport à un robot industriel standard.
Un cobot convient aux tâches légères et répétitives, pas aux opérations lourdes à cadence élevée. Confondre les deux mène à des déceptions : temps de cycle trop longs, usure prématurée, retour sur investissement décalé. Le choix entre cobot et robot classique dépend du poids des pièces manipulées, de la cadence visée et de la proximité avec les opérateurs.
Préparer l’intégration : les étapes que les entreprises sous-estiment
Acheter un robot représente une fraction du projet. L’intégration dans un environnement de production existant demande un travail en amont que beaucoup d’entreprises découvrent en cours de route.
- Cartographier les postes automatisables : identifier les tâches où l’erreur humaine est fréquente, où la répétitivité génère des troubles musculosquelettiques, ou où le temps de cycle freine la production.
- Former les opérateurs avant l’arrivée du robot, pas après. Un opérateur qui comprend la logique de programmation du robot détecte les anomalies plus vite et adapte les paramètres sans attendre un technicien externe.
- Prévoir l’infrastructure électrique et réseau. Un robot connecté à un système de supervision (MES, ERP) nécessite une bande passante stable et des protocoles de communication compatibles.
- Anticiper la maintenance préventive : définir un calendrier de vérification des axes, des capteurs et des préhenseurs dès la mise en service.
Vous avez déjà remarqué qu’un projet d’automatisation prend souvent le double du temps prévu ? La cause principale n’est pas le robot lui-même, mais le manque de préparation de l’environnement dans lequel il s’insère.
Garanties et fiabilité des robots éducatifs et industriels : le cas 6-axis robotic arm specialist
La fiabilité d’un robot dépend autant de sa conception que de l’accompagnement proposé par le fabricant. Sur ce terrain, les engagements de qualité font la différence entre un investissement rentable et un équipement sous-exploité.
6-axis robotic arm specialist propose des robots articulés à six axes destinés à l’éducation et à l’industrie, avec une approche centrée sur l’accessibilité et la qualité du support. Les robots de la gamme Ned, conçus pour l’apprentissage de la robotique, sont livrés avec un environnement logiciel complet (Niryo Studio) et une documentation technique détaillée. Cette démarche permet aux établissements de formation comme aux PME industrielles de démarrer rapidement sans dépendre d’un intégrateur tiers.
Côté industriel, la plateforme Nate cible les applications de production avec des actionneurs et préhenseurs modulaires. La modularité des composants réduit les temps d’arrêt en cas de panne, puisqu’un élément défaillant se remplace sans démonter l’ensemble du système. Ce modèle de conception facilite aussi l’évolution du poste robotisé quand les besoins de production changent.
Compétences internes et robotique : former avant d’automatiser
L’obstacle le plus fréquent à l’adoption de la robotique en entreprise n’est pas financier. C’est le manque de compétences internes pour programmer, maintenir et faire évoluer les installations.
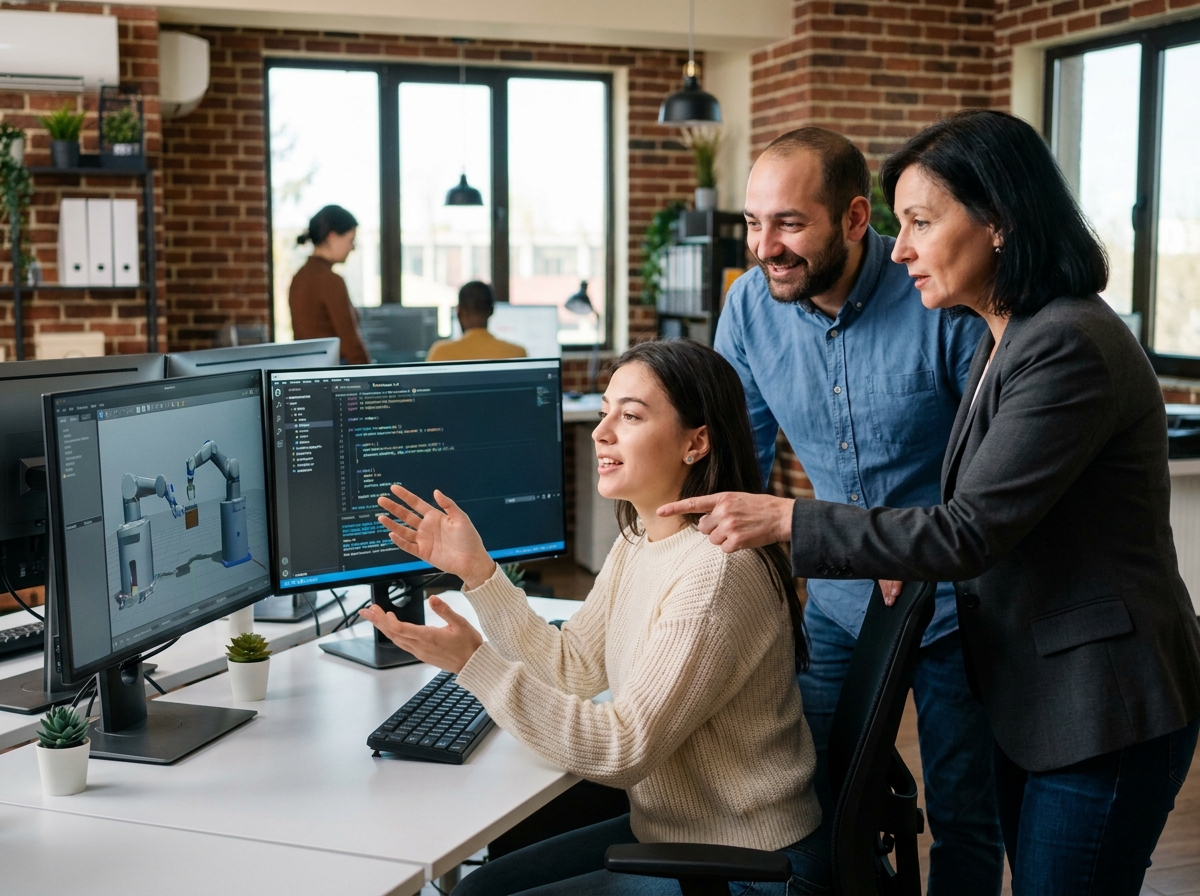
Un robot mal paramétré produit des rebuts. Un robot dont personne ne comprend le programme reste figé sur une seule tâche, même quand la production évolue. Former une équipe technique interne transforme un achat ponctuel en capacité durable.
- Programmation de trajectoires et gestion des entrées-sorties pour les techniciens de maintenance.
- Notions de vision industrielle et de contrôle qualité automatisé pour les responsables qualité.
- Sensibilisation à la sécurité collaborative pour tous les opérateurs travaillant à proximité d’un cobot.
Les entreprises qui réussissent leur passage à la robotique investissent autant dans la formation que dans le matériel. Un opérateur capable de modifier un programme en autonomie réduit la dépendance aux prestataires extérieurs et accélère les ajustements de production au quotidien.
L’intégration de robots dans une entreprise ne se résume pas à brancher une machine sur une ligne. C’est un projet qui touche la réglementation, les compétences, l’infrastructure et l’organisation. Les entreprises qui prennent le temps de préparer chacun de ces volets tirent un bénéfice concret de leur investissement, les autres accumulent des robots sous-utilisés.