Un fournisseur automobile qui reçoit un avis de non-conformité parce que son Datamatrix n’atteint pas le grade minimal exigé au cahier des charges : ce n’est pas un cas rare, c’est même l’un des motifs de blocage qui revient le plus souvent en contrôle réception chez les équipementiers. Le code s’affiche pourtant sans problème à l’écran du lecteur, mais il n’est pas assez « propre » pour être accepté. Ce grade, la plupart des services qualité qui le découvrent à cette occasion ne savaient même pas qu’il existait.
A lire également : Histoire du Code du travail : qui l'a créé et pourquoi ?
Pourquoi les donneurs d’ordre exigent un marquage direct sur la pièce
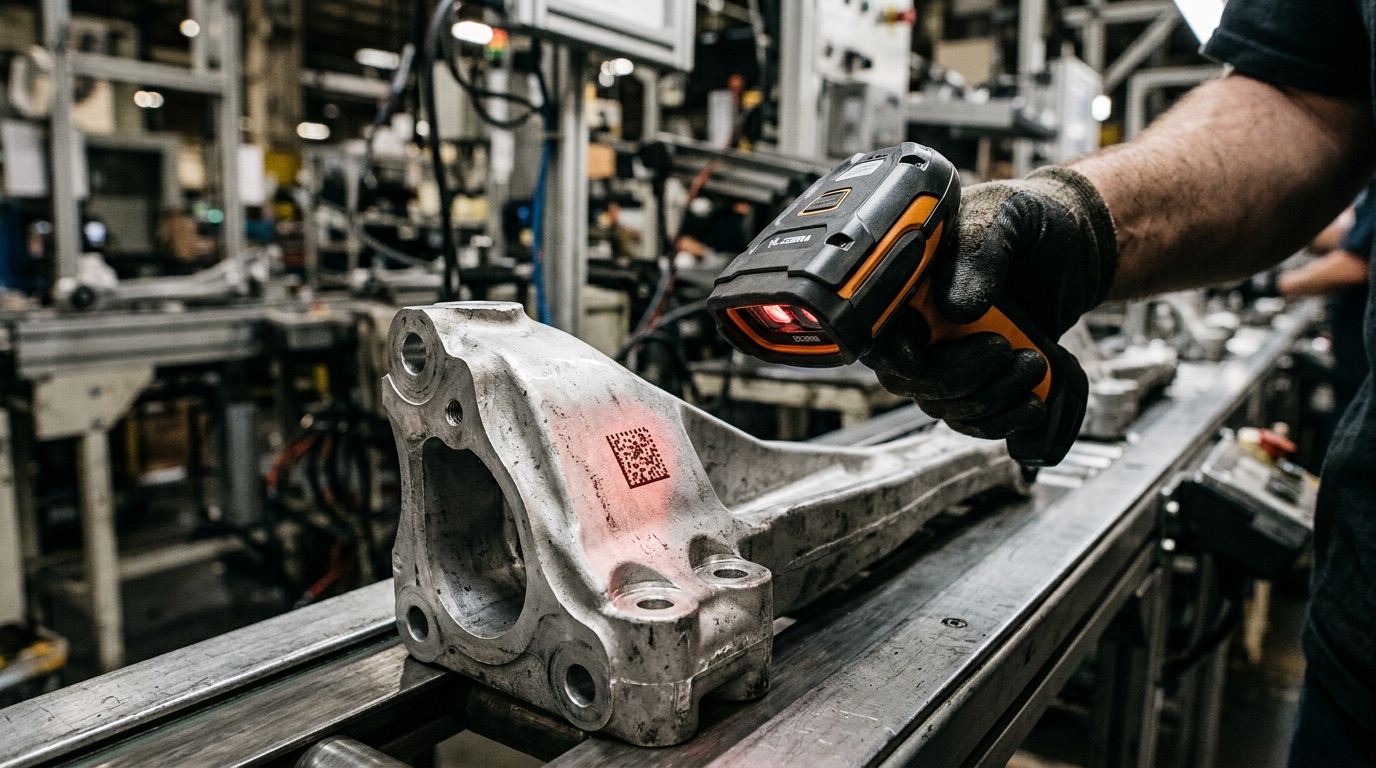
Dans l’automobile, l’aéronautique et le dispositif médical, une étiquette collée ne suffit plus à assurer la traçabilité d’une pièce sur toute sa durée de vie : elle peut se décoller, se salir, ou disparaître pendant un traitement thermique ou un passage en cabine de peinture. Le marquage direct sur pièce, ou DPM pour Direct Part Marking, inscrit le Datamatrix dans la matière elle-même, ce qui permet de suivre un composant du contrôle réception jusqu’au démontage en fin de vie, y compris à travers plusieurs sous-traitants et plusieurs process. C’est devenu une exigence quasi systématique dans les cahiers des charges IATF 16949, EN 9100 ou ISO 13485, notamment pour gérer les rappels de série.
Ce que ça change concrètement en production
Marquer directement sur la pièce implique trois contraintes que beaucoup de PME découvrent trop tard. D’abord la lisibilité varie fortement selon le matériau : un acier brut absorbe la lumière différemment d’un aluminium anodisé ou d’un inox poli, et le contraste du code n’est jamais garanti d’avance, il se règle procédé par procédé et matière par matière. Ensuite, la qualité du marquage se note, littéralement. La norme de référence pour le DPM est l’ISO/IEC TR 29158, qui adapte la méthode de gradation classique des codes 2D, l’ISO/IEC 15415 pensée pour les codes imprimés, aux contraintes propres des marques directes : faible contraste, éclairages rasants à 30 degrés, ouvertures d’aperture différentes selon la taille du symbole. Un même code peut afficher un grade correct sous un éclairage frontal de laboratoire et un grade médiocre sous l’éclairage réellement utilisé en ligne de production. Enfin, il faut choisir une technologie de marquage, et aucune des trois principales n’est universellement meilleure que les autres.
A voir aussi : Mise à jour 2026 : ce qui change pour votre accès Urban Group ratp connexion
Trois technologies, trois compromis
La micropercussion forme le code par une série de points enfoncés mécaniquement : elle est robuste, tolère bien les environnements sales d’atelier, mais devient moins précise sur des symboles très petits ou des surfaces courbes. Le marquage laser grave ou recuit la surface selon le réglage retenu, offre une finesse de détail supérieure et un bon contrôle du contraste, au prix d’un investissement machine plus élevé et d’un risque de microfissuration sur certains alliages traités thermiquement si les paramètres ne sont pas validés au préalable. Le marquage électrochimique dépose le motif par électrolyse à travers un pochoir, sans apport thermique ni déformation mécanique, ce qui en fait un bon choix sur des pièces trempées ou sensibles à la chaleur, mais il demande une surface plutôt plane et des consommables, électrolyte et pochoirs, à renouveler régulièrement. Le bon choix dépend du matériau, de la géométrie de la pièce et du cahier des charges du donneur d’ordre, pas d’une préférence de principe.
Les erreurs qui reviennent le plus souvent
Trois défauts expliquent l’essentiel des non-conformités qu’on voit remonter en contrôle qualité :
- Un code marqué trop petit par rapport à la résolution du lecteur utilisé en ligne, ce qui rend certaines cellules illisibles dès qu’un peu de salissure ou de reflet s’ajoute.
- Une surface mal préparée avant marquage, rugosité, oxydation, résidus d’usinage, qui casse le contraste nécessaire à la lecture, même quand le paramétrage machine est correct.
- L’absence de vérification systématique au lecteur en sortie de ligne : le code est marqué, personne ne contrôle son grade réel avant expédition, et la non-conformité remonte plus tard, chez le client.
Si le sujet est neuf pour votre équipe, le guide Datamatrix d’Agicom reprend les bases : ce qu’on peut encoder, et quelle technologie retenir selon la pièce.
Ce qu’il faut retenir pour un service qualité
Le Datamatrix n’est pas qu’une case à cocher sur un cahier des charges. C’est un système qui doit être vérifié au même titre qu’une cote dimensionnelle, avec un grade cible défini en amont et un contrôle systématique en sortie de ligne, pas seulement un contrôle visuel. Une PME qui investit dans la bonne technologie de marquage mais néglige la vérification prend le risque de découvrir sa non-conformité chez le client, au pire moment possible.